

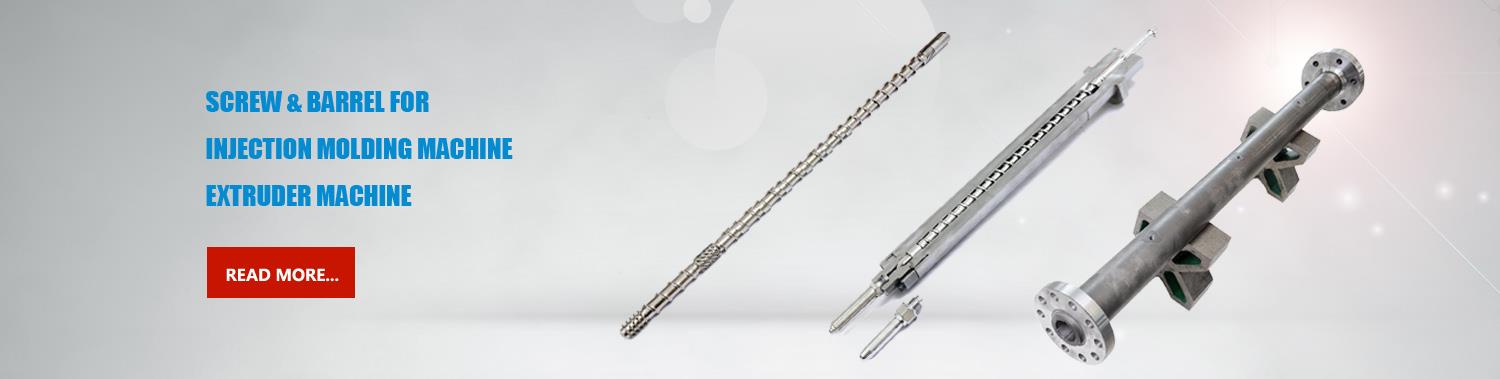
Ein-skrúfa þrýstibúnaður og aðalhlutir
Oct 23, 2025
Einskrúfa pressa er mest notaði almenna-þrykkjarinn í extruder vöruflokknum. Uppbyggingareiginleikar þess eru: extrusion kerfi extruder samanstendur af skrúfu og tunnu. Einstakrar-skrúfur eru mikið notaðar. Til útpressunar á mismunandi hitaplasti, svo lengi sem skipt er um uppbyggingu skrúfunnar, er hægt að ljúka útpressunarmótun mismunandi hráefna.
Byggingaríhlutir eins-skrúfupressunnar eru aðallega flutningskerfi, þjöppunarmótunarkerfi, fóðrunarkerfi, hita- og kælikerfi og rafeindastýrikerfi.
(1) Helstu þættir þjöppunarmótunarkerfisins Þjöppunarmótunarkerfi extrudersins er aðalhluti extruderbúnaðarins. Hlutverk þess er að pressa og hita hráefnin héðan, umbreyta þeim úr föstu ástandi í mýkt bráðið ástand, og síðan pressa það jafnt og jafnt frá dreifiplötunni (einnig kölluð porous disk) á framenda tunnunnar í mót mótaðrar vöru í jöfnum magni og þrýstingi.
(2) Helstu íhlutir flutningskerfisins Sendingarkerfi eins-skrúfuþrýstibúnaðarins er aðallega samsett úr íhlutum eins og rafmótor, gírminnkunarbúnað, V-beltadrif eða tengingu. Meginhlutverk flutningskerfisins er að knýja skrúfuna til að snúast innan ákveðins hraðasviðs. Samkvæmt skilyrðum framleiðsluferlisins er tryggt að skrúfan snúist jafnt og slétt undir ákveðnum togkrafti til að ljúka plastbræðslu og mýkingu og ýta henni út úr tunnunni. Hlutar flutningskerfisins sem styðja við snúning skrúfunnar og bera axial kraft skrúfunnar eru hlutar sem eru viðkvæmir fyrir bilun meðan á framleiðslu extrudersins stendur. Helsta orsök bilunarinnar er sú að hráefninu er blandað saman við harða hluti eins og málmblokkir, sem hindra skrúfuna í tunnunni, eða hráefnin eru of lág í hitastigi við útpressunarframleiðsluna, sem veldur skemmdum á rúllulegum stoðskaftsins.
(3) Hita- og kælikerfi Þegar ein--skrúfa pressuvélin byrjar extrusion framleiðslu, er tunnan hituð til að veita vissu magni af hita til plastsins í tunnunni til að stuðla að mýkingu plastsins undir virkni skrúfunnar. Tunnukælingin er til að stjórna hitastigi plastsins í tunnunni vegna útpressunar, núnings og annarra skilyrða skrúfunnar og takmarka hitastig tunnu innan ákveðins ferlissviðs til að tryggja að útpressunarframleiðslan geti gengið vel.
(4) Snöggt skjáskiptatæki
Í útpressunarmýkingarkerfi eins-skrúfuþrýstivélar, er gljúp plata og síuskjár yfirleitt á tunnunni í framenda skrúfunnar. Hægt er að skipta um síuskjái og gljúpum plötum af mismunandi möskvastærðum í samræmi við þarfir vörunnar; sumar vörur er hægt að pressa út án gljúprar plötu og síuskjás. Eins og er er fljótlegt skjáskiptatæki þegar síuskjár er notaður til að pressa út vörur. Þegar skipta þarf um skjáinn, knýr vökvahólkur renniplötuna til að færa renniplötuna hratt til að ljúka við að skipta um gamla og nýja skjástöðu. Á þessum tíma mun eitthvað bráðið efni vera kreist út úr bilinu á renniplötunni og kælt og storknað í bilinu til að mynda þunnt lag sem er um það bil 0,1 mm þykkt, sem gegnir þéttingarhlutverki.
(5) Stýrikerfi
Stýrikerfið í einni-skrúfuþrýstibúnaðinum er aðallega notað til að gera sér grein fyrir stjórnun á ferlibreytum eins og skrúfuhraða, hitunarhita hvers hluta og bræðsluþrýstingi mýkts efnis meðan á framleiðsluferli extrudersins stendur. Sem stendur samþykkir eftirlitskerfi extruder að mestu tækjastýringu; Einnig er farið að nota PLC forritanlegt stjórnkerfi. Með því að bera saman stjórnkerfin tvö er PLC forritanlegt stjórnkerfi hentugra fyrir snjalla, sjálfvirka og stafræna stjórn á framleiðsluferli extruder.
Ofangreint er kynningin um "Einskrúfa extruder uppbyggingu og helstu hluti". Það má sjá að einskrúfa extruder búnaðurinn hefur tiltölulega einfalda uppbyggingu, litlum tilkostnaði, auðvelt í notkun og notkun og þægilegt viðhald og endurskoðun búnaðarins.


